硅基 CVD 3C-SiC 衬底模板——薄膜生长、缺陷痛点与产品工艺边界
要实现大尺寸 3C-SiC 衬底,硅衬底上化学气相沉积(CVD)异质外延是目前最主流、最成熟的技术路线。但必须清醒认识:受硅熔点(1414 ℃)限制,硅基 CVD 无法直接生长块体 3C-SiC,它的产品定位是高质量 3C-SiC 晶种模板(seed template)——后续需要配合升华外延(SE)工艺完成块体衬底制备。这一篇我们就把 CVD 这一段工艺拆透。
【图1】硅基 3C-SiC CVD 异质外延工艺流程图
一、经典工艺框架:Nishino 多步法
硅上 3C-SiC 的 CVD 经典工艺源自 Nishino 等人在 1982 年提出的多步骤方案,至今仍是硅基 3C-SiC 生产的基础框架:
1. HCl 蚀刻预处理:高温 H₂/HCl 刻蚀硅衬底表面,去除损伤层与自然氧化层,获得原子级平整表面;
2. 高温短时间碳化:仅通碳源(丙烷 C₃H₈),在硅表面原位生成一层超薄 3C-SiC 缓冲层;
3. 厚膜外延生长:同时通入硅烷(SiH₄)与丙烷(C₃H₈),在缓冲层之上持续生长厚 3C-SiC 薄膜。
二、碳化缓冲层:决定衬底模板界面质量的第一道关卡
碳化阶段仅在氢气氛围中通入丙烷,碳与硅衬底表面的硅原子反应,生成一层极薄的 3C-SiC 缓冲层,用来缓冲 19.7% 的巨大晶格失配。碳化温度是影响界面质量最关键的旋钮。
1. 碳化温度的 TEM 证据
论文通过截面 TEM 对比了两种碳化温度:
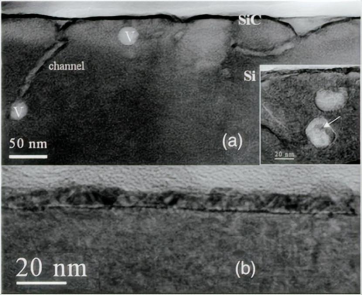
• 1020 ℃ 低温碳化:硅衬底内部出现大量通道(channel)与深部空腔孔洞;界面粗糙,存在大面积未被保护的硅区域,会被后续 H₂ 刻蚀;甚至出现 3C-SiC 向硅基底内部侵入生长的现象,电子衍射图谱中可观察到多晶衍射环。
• 1120 ℃ 高温碳化:界面连续、粗糙度低,硅基底不再出现通道与空腔;衍射图谱表现出高质量单晶 3C-SiC 特征,无多晶环。
【图2】1020 ℃ vs 1120 ℃ 碳化后的截面 TEM 对比图。
2. 衬底晶向对缓冲层生长动力学的影响
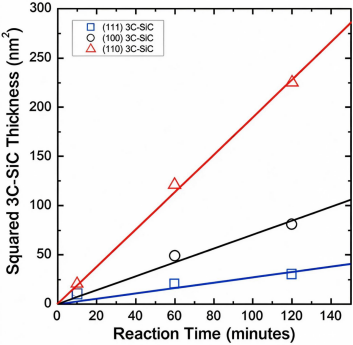
实验观测到缓冲层厚度的平方与反应时间呈线性关系,证明碳化过程受硅原子扩散限制。三种常用硅衬底晶向的缓冲层生长速率排序为:
(110) > (100) > (111)
• (110) 斜率:1.85 ± 0.08 nm²/min
• (100) 斜率:0.67 ± 0.09 nm²/min
• (111) 斜率:0.19 ± 0.01 nm²/min
【图3】三种晶向缓冲层厚度平方 vs 碳化时间曲线图。
3. 界面孔洞的两种工艺优化路径
界面孔洞来源于硅原子从衬底向外扩散参与反应。行业内经过大量工艺摸索,形成两条成熟优化路径:
1. 提高 C/H₂ 比值:提升碳源比例会提高硅表面 3C-SiC 形核密度,减少 H₂ 对硅基底的刻蚀。论文数据显示,随着 C/H₂ 比例提升,有效孔隙面积从 11% 下降至 5%,孔隙密度同步降低。
2. 碳化阶段引入硅烷(SiH₄):提供外源硅源,减少衬底硅原子向外扩散,从而抑制空隙的尺寸与数量。
此外,碳化与高温生长之间的升温斜坡(ramp-up)也不可忽视——优化升温曲线可以降低晶圆曲率,减少界面凸起缺陷。在反相畴(APD)抑制方面,减压 LPCVD 明显优于常压 APCVD:LPCVD 可以在 5 μm 厚度内完全消除 APD,而 APCVD 生长至 17 μm 仍存在反相畴。
三、厚膜生长:缺陷自湮灭规律与工艺权衡
缓冲层完成后,升高温度、引入硅烷,进入厚膜 3C-SiC 外延阶段。硅与 3C-SiC 界面存在 5:4 晶面匹配关系(5 个 3C-SiC 晶胞匹配 4 个 Si 晶胞),形成 Lömer 型 90° 失配位错阵列,位错间距约 1.61 nm,用来释放大部分晶格失配应力。但残余应力仍会诱导微孪晶、堆垛层错、反相界等体缺陷。
1. 微孪晶(MT):属于"自湮灭型"缺陷
微孪晶密度随薄膜厚度提升快速衰减:厚度超过 3.5 μm 后,微孪晶占比普遍低于 1%;部分实验中厚度仅 2 μm 即可实现微孪晶完全湮灭。同时,微孪晶与生长速率强相关:相同厚度下,生长速率越低,MT 密度越低;Si/H₂ 比值越高(生长越快),MT 密度越高。
2. 堆垛层错(SF):最难根除的电活性缺陷
堆垛层错起始于 Si/3C-SiC 异质界面,向薄膜上方延伸,具有强烈电活性。论文给出一个关键数据:堆垛层错线性密度提升一个数量级,600 V 反向偏置条件下漏电流提升 3 个数量级——这直接摧毁器件可靠性。
SF 会发生自湮灭:取向相反的堆垛层错相遇会相互抵消。薄膜极薄时 SF 密度极高,可达 10⁹ cm⁻²;随厚度增加呈指数式下降。但 SF 不会彻底消失,会达到饱和值——即使厚度达到 250 μm,仍存在约 5×10³ cm⁻¹ 量级的线性密度。原因是薄膜越厚,SF 之间距离越大,相互碰撞湮灭的概率下降。
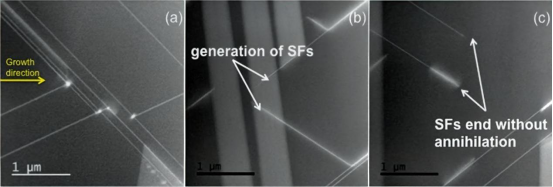
【图4】微孪晶 MT 与堆垛层错 SF 密度随外延厚度衰减的双对数曲线图(MT 快速下降至接近 0,SF 下降后饱和)。
3. 晶体质量的 X 射线判据:FWHM 的工艺权衡
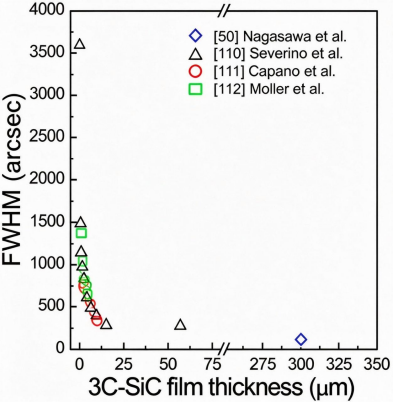
X 射线摇摆曲线(200)面的半高宽 FWHM 是衡量晶体质量的直接指标。论文给出两条关键规律:
• 薄膜厚度越大,FWHM 越小,晶体质量越好;
• 固定厚度前提下,生长速率越高,FWHM 越宽,晶体质量越差。
这意味着:想要获得高质量 CVD 3C-SiC 晶种模板,必须采用较低生长速率,代价是牺牲产能。这是衬底产品在良率与成本之间必须做出的权衡。
四、晶圆翘曲:CVD 路线必须正面解决的工程难题
硅衬底熔点 1414 ℃,3C-SiC 在硅上的生长温度上限被锁死在 1350 ℃ 以内,CVD 直接生长块体厚层面临温度天花板。更现实的问题是热失配翘曲:冷却过程中 3C-SiC 与硅收缩率差异产生拉伸应力,晶圆向上拱起。论文引用修正 Stoney 方程描述薄膜应力与晶圆曲率的关系:
其中 m = E/E,n = h/h。翘曲程度与外延层厚度、衬底厚度、晶体取向、弹性模量均相关。严重翘曲会直接导致后续光刻、刻蚀、研磨抛光等半导体加工工艺失效。
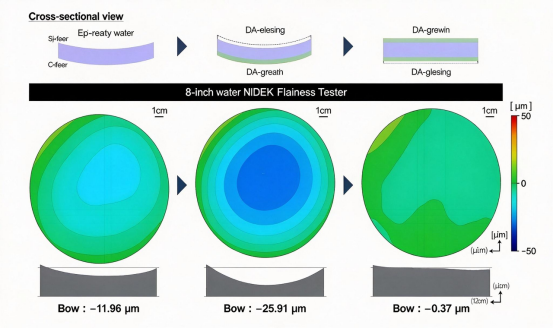
【图5】硅基 3C-SiC 外延晶圆翘曲图。
小结:硅基 CVD 工艺可以实现 8 英寸大尺寸 3C-SiC 晶种模板,是整个 3C-SiC 衬底产业链的起点。碳化温度、C/H₂ 比例、生长速率、薄膜厚度,是控制孔洞、孪晶、堆垛层错的四大工艺旋钮。但 CVD 本身无法产出块体衬底——高质量的 CVD 晶种模板,是下一篇要讲的升华外延(SE)制备块体 3C-SiC 衬底的先决条件。
江阴晶沐光电碳化硅衬底供应:
公司提供半绝缘型、导电型及特殊晶型(6H-N / 4H-P / 6H-P / 3C-N)多种规格 SiC 单晶衬底,尺寸覆盖 10×10 mm、2 英寸(50.8 mm)至 4 英寸(100 mm),常规厚度约 350 μm;其中 3C-N 为 n 型导电 3C-SiC 衬底,表面 <0001> 晶向 ±0.5°,电阻率 ≤1.0 mΩ·cm;6H-N/4H-P/6H-P 表面偏轴 0.0°–8.0° 朝 <11-20>,电阻率 ≤0.5 Ω·cm。正面 Si-Face 为 CMP 抛光(Ra<0.5 nm),背面 C-Face 光学抛光(Ra<1.0 nm),TTV ≤5–15 μm、翘曲 BOW ≤15–25 μm,并支持特殊晶向、特殊厚度定制,可满足中低压功率器件、射频器件及科研验证等不同场景的选型需求,欢迎联系咨询样品与报价。